


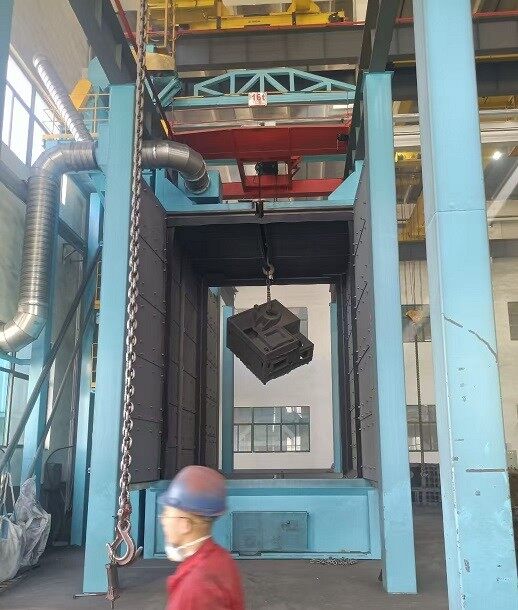
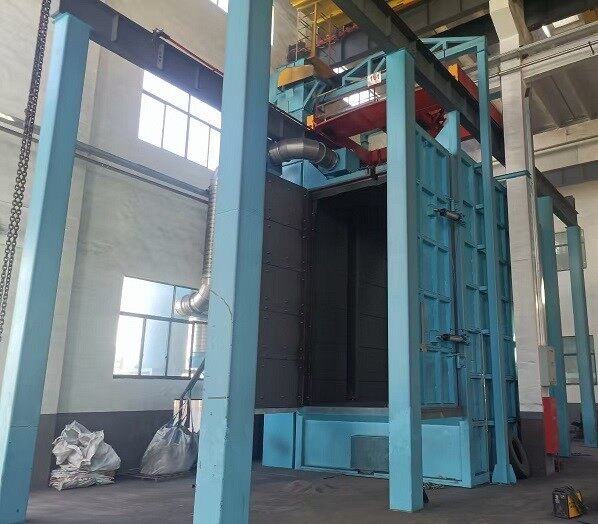
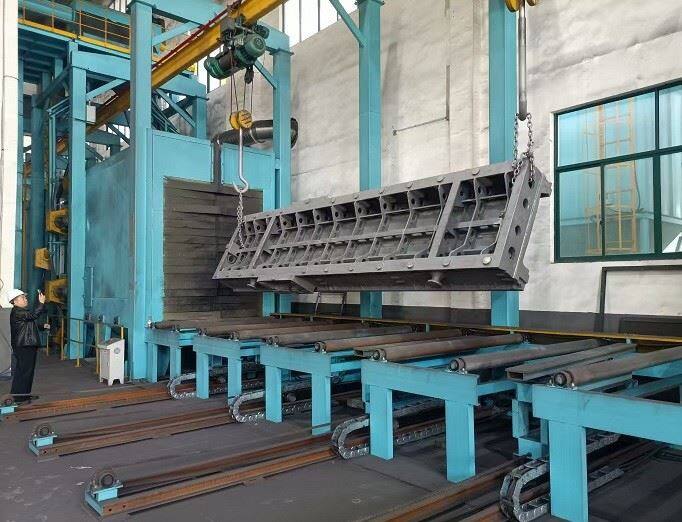
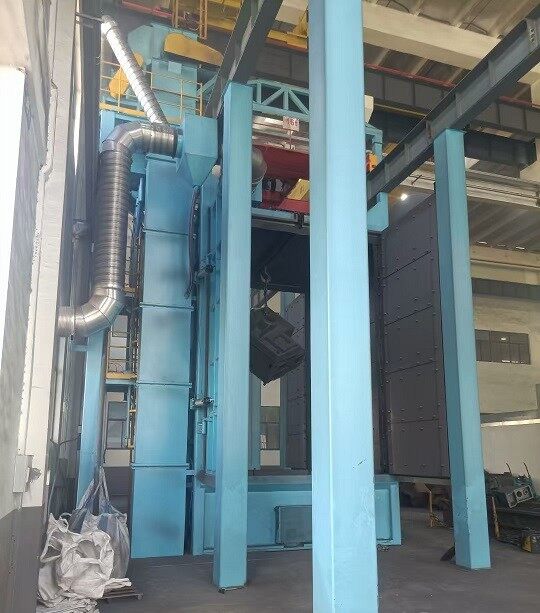
কাষ্টিং শ্বট ব্লাষ্টিং মেচিন
হুক-থ্ৰু টাইপ শ্বট ব্লাষ্টিং মেচিন হৈছে বেচ-টাইপ শ্বট ব্লাষ্টিং মেচিনৰ এটা উন্নত উৎপাদন। মূল পাৰ্থক্যটো হ'ল অবিৰত শৃংখল কনভেয়ৰ গ্ৰহণ কৰা, য'ত হুকটোৱে কাষ্টিংক শ্বট ব্লাষ্টিং চেম্বাৰৰ মাজেৰে ট্ৰেকৰ কাষেৰে অবিৰতভাৱে পাৰ হ'বলৈ ড্ৰাইভ কৰে, যাৰ ফলত এছেম্বলি-লাইন অপাৰেচন সম্ভৱ হয়। ই মজলীয়া আৰু বৃহৎ-আকাৰৰ ফাউণ্ড্ৰিত গণ উৎপাদন পৰিষ্কাৰ কৰাৰ বাবে মূল সঁজুলি, বিশেষকৈ ঢালাইৰ বালিৰ আঠা পৰিষ্কাৰ কৰা, অক্সাইড স্কেল আঁতৰোৱা আৰু পৃষ্ঠ শক্তিশালী কৰাৰ বাবে উপযোগী।
উঃ টাইপ শ্বট ব্লাষ্টিং মেচিনৰ জৰিয়তে হুক-ৰ মূল বৈশিষ্ট্য আৰু কাষ্টিং অভিযোজন পৰিস্থিতি
1. মূল সুবিধা (সাধাৰণ বেচ হুক মেচিনৰ তুলনাত)
দক্ষতা উন্নতি: ৩০%-৫০%; নিৰন্তৰ নন-ষ্টপ অপাৰেচন, দৈনিক উৎপাদন ক্ষমতা ১০০-৫০০ টুকুৰা পৰ্যন্ত হ'ব পাৰে, উৎপাদন লাইন ঢালাইৰ বাবে উপযোগী;
কোনো ধৰণৰ পৰিষ্কাৰ কৰা নাই: কাষ্টিংটো গোটেই প্ৰক্ৰিয়াটোৰ ভিতৰত স্থগিত ৰখা হয় + 360 ডিগ্ৰী ভেৰিয়েবল-গতি ঘূৰ্ণন, কোনো সংকোচন বা সংঘৰ্ষ নহয়, কাষ্টিঙৰ চোকা কোণ আৰু পাতল-বেৰৰ অংশৰ ক্ষতি এৰাই চলি;
স্বয়ংক্ৰিয় সংযোগ: ঢালাই উৎপাদন লাইনৰ বালি আঁতৰোৱা, ৰং কৰা, আৰু ৱেল্ডিং প্ৰক্ৰিয়াৰ সৈতে প্ৰত্যক্ষভাৱে সংযোগ কৰিব পাৰে, সম্পূৰ্ণ-প্ৰক্ৰিয়া মানৱবিহীন কাৰ্য্যকলাপ লাভ কৰি;
ডেড জ'ন পৰিষ্কাৰ কৰা নহয়: একাধিক নিক্ষেপকাৰী মূৰ ত্ৰিমাত্ৰিক এৰেত সজোৱা হয়, যিয়ে আভ্যন্তৰীণ গহ্বৰ, ৱেল্ডৰ ছিম, অন্ধ ফুটা আৰু ঢালাইৰ অন্যান্য জটিল গঠনসমূহ আবৰি ৰাখে, ইঞ্জিনৰ চিলিণ্ডাৰ ব্লক, ভালভৰ দেহ, পাম্পৰ দেহ, ৰিডাক্টৰ খোলা আদিৰ বাবে উপযোগী।
২) সাধাৰণ প্ৰযোজ্য কাষ্টিং
মধ্যমীয়া আৰু বৃহৎ-আকাৰৰ ঢালাই ষ্টীল / ঢালাই লোহাৰ অংশ: ইঞ্জিনৰ চিলিণ্ডাৰ ব্লক, মেচিনৰ বিচনা, ভালভ, পাম্পৰ দেহ, ৰিডাক্টৰ খোলা;
অভিযান্ত্ৰিক যন্ত্ৰপাতিৰ কাষ্টিং: এক্সকেভেটৰ আৰ্ম, লোডাৰ বাল্টি, ট্ৰেক ফ্ৰেম;
বেচ অনিয়মিত কাষ্টিং: বতাহৰ টাৰ্বাইন হাব, অটোমোটিভ চেছিছ কাষ্টিং, হাইড্ৰলিক ভালভ বডি।
B. টাইপ শ্বট ব্লাষ্টিং মেচিনৰ জৰিয়তে হুক-ৰ মূল গঠন
বহুতো বালিৰ আঠাযুক্ত বৈশিষ্ট্য, গধুৰ ওজন, আৰু ঢালাইৰ জটিল আকৃতিৰ বাবে সঁজুলিসমূহ বিশেষভাৱে বিন্যাস কৰা প্ৰয়োজন:
হুক পৰিবহণ ব্যৱস্থা
হুক লোড-বেয়াৰিং: ৰেট কৰা হুক ক্ষমতা 500kg-10 টন, কাষ্টিঙৰ সৰ্বোচ্চ ওজনৰ 1.2 গুণতকৈ অধিক বা সমান হ'ব লাগিব (টুলিং অন্তৰ্ভুক্ত), অভাৰলোড এলাৰ্মৰ সৈতে;
স্ব-ঘূৰ্ণন ব্যৱস্থা: পৰিৱৰ্তনশীল-কম্পাঙ্ক নিয়ন্ত্ৰণযোগ্য গতি ২-১০r/মিনিট, জটিল কাষ্টিং লাহে লাহে ঘূৰি থাকে (২-৩r/মিনিট), সৰল কাষ্টিং দ্ৰুতভাৱে ঘূৰি থাকে (৫-১০r/মিনিট), শ্বটৰ সৈতে একেধৰণৰ প্ৰভাৱ নিশ্চিত কৰে;
কনভেয়ৰ ট্ৰেক: I-বিম ট্ৰেক, প'জিচনিং ফটোইলেক্ট্ৰিক চেন্সৰৰ সৈতে, শ্বট ব্লাষ্টিং এৰিয়াত কাষ্টিঙৰ থকাৰ সময় নিখুঁতভাৱে নিয়ন্ত্ৰণ কৰে।
শ্বট ব্লাষ্টিং চেম্বাৰ আৰু শ্বট ব্লাষ্টিং চিষ্টেম
চেম্বাৰ গাৰ্ড প্লেট: Mn13 গাৰ্ড প্লেট ব্যৱহাৰ কৰা (বেধ 12mm তকৈ অধিক বা সমান), বালি আৰু শ্বট ইমপেক্ট ৱেয়াৰ প্ৰতিৰোধী, সাধাৰণ মেংগানিজ প্লেটৰ আয়ুস 3 গুণ;
শ্বট ব্লাষ্টিং সঁজুলিৰ ব্যৱস্থা: ৪-৮টা উচ্চ-দক্ষতাসম্পন্ন শ্বট ব্লাষ্টিং সঁজুলি ত্ৰিমাত্ৰিক এৰেত সজোৱা, কভাৰেজ হাৰ ৯৯.৫%তকৈ অধিক বা সমান, কোনো পৰিষ্কাৰ মৃত অঞ্চল নাই; 200-250kg/min, ডাঠ বালিৰ আঠাযুক্ত কাষ্টিং পৰিষ্কাৰ কৰাৰ বাবে উপযোগী।
Shot丸 প্ৰচলন ব্যৱস্থাপ্ৰণালী (castings-নিৰ্দিষ্ট উন্নয়ন)
ডাবল-ষ্টেজ বিভাজক: বতাহৰ নিৰ্বাচন + কম্পন পৰীক্ষণ ব্যৱহাৰ কৰি দ্বৈত পৃথকীকৰণ, ফলপ্ৰসূভাৱে বালি, ভঙা শ্বট, আৰু কাষ্টিঙৰ পৰা পৰা ধূলি পৃথক কৰিব পাৰে, অযোগ্য শ্বট পৰিসঞ্চালন এৰাই চলি, যিটো কাষ্টিং শ্বট ব্লাষ্টিং মেচিনৰ মূল সংৰূপ (সাধাৰণ মডেলত কেৱল বতাহৰ নিৰ্বাচন থাকে, বালি পৃথক কৰিব নোৱাৰে);
স্ক্ৰু কনভেয়ৰ: সম্পূৰ্ণৰূপে বন্ধ গঠন, বালি আৰু শ্বটৰ লিকেজ এৰাই চলি, কাষ্টিং পৰিষ্কাৰ কৰাৰ উচ্চ-ধূলিৰ পৰিৱেশৰ বাবে উপযোগী।
বৈদ্যুতিক নিয়ন্ত্ৰণ আৰু ধূলি আঁতৰোৱা
PLC নিয়ন্ত্ৰণ ব্যৱস্থাপ্ৰণালী: প্ৰাচল সংৰক্ষণ, স্বয়ংক্ৰিয় গণনা, দোষ এলাৰ্ম সমৰ্থন কৰে, ফেক্টৰী MES ব্যৱস্থাপ্ৰণালীৰ সৈতে সংযোগ কৰিব পাৰি, উৎপাদন তথ্য অনুসৰণযোগ্যতা অৰ্জন কৰি;
পালছ বেগৰ ধূলি আঁতৰোৱা: বায়ুৰ আয়তন 10000m3/h তকৈ অধিক বা সমান, পৰিশোধনৰ সঠিকতা 5μm তকৈ কম বা সমান, ঢালাই পৰিষ্কাৰ কৰাৰ উচ্চ-ধূলিৰ অৱস্থাৰ বাবে উপযোগী।
C. টাইপ শ্বট ব্লাষ্টিং মেচিনৰ জৰিয়তে হুক-ৰ প্ৰক্ৰিয়া প্ৰাচলসমূহ
শ্বট নিৰ্বাচন: ০.৮-২.০ মিলিমিটাৰ মিশ্ৰণ ষ্টীল শ্বট: গধুৰ বালিৰ আঠাযুক্ততাই ডাঙৰ কণিকাৰ আকাৰ নিৰ্বাচন কৰে, পাতল বেৰৰ কাষ্টিঙে সৰু কণিকাৰ আকাৰ নিৰ্বাচন কৰে; এলুমিনিয়াম মিশ্ৰণৰ কাষ্টিঙত ০.৫-১.০মিমি ষ্টেইনলেছ ষ্টীলৰ শ্বট ব্যৱহাৰ কৰা হয়
হুক গতি: ০.৮-১.২মিটাৰ/মিনিট
হুক স্ব-ঘূৰ্ণনৰ গতি: 3-5r/min; জটিল অনিয়মিত ঢালাইসমূহ ২-৩ ঘণ্টা/মিনিটলৈ হ্ৰাস কৰা হয়, যাৰ ফলত আভ্যন্তৰীণ গহ্বৰ আৰু মৃত অঞ্চলসমূহ ভালদৰে পৰিষ্কাৰ কৰাটো নিশ্চিত কৰা হয়
শ্বট ব্লাষ্টিং মেচিনৰ গতি: 2600-2900rpm, পৃষ্ঠ শক্তিশালী কৰাৰ বাবে, 3000rpm লৈ বৃদ্ধি কৰক, পাতল-বেৰৰ কাষ্টিঙৰ বাবে, বিকৃতি এৰাই চলিবলৈ 2300rpm লৈ হ্ৰাস কৰক আৱৰণ
পৃষ্ঠৰ ৰুক্ষতা: Ra25-40μm পৰৱৰ্তী আৱৰণ আৰু গুড়ি স্প্ৰে’ কৰাৰ বাবে ৰুক্ষতাৰ প্ৰয়োজনীয়তা পূৰণ কৰা হয়
D. থ্ৰু-হাং হুক কেন্দ্ৰপৃথক বালি ব্লাষ্টিং মেচিনৰ ধৰণ নিৰ্বাচনৰ বাবে মূল বিন্দু
লোড-বেয়াৰিং আৰু আকাৰ: হুকটোৰ ৰেট কৰা উত্তোলন ক্ষমতা ২০% মাৰ্জিনৰ সৈতে সংৰক্ষিত হ'ব লাগিব। কেন্দ্ৰপৃথক বালি ব্লাষ্টিং চেম্বাৰৰ আভ্যন্তৰীণ গহ্বৰৰ আকাৰ ঢালাইৰ সৰ্বোচ্চ আকাৰৰ ১.১ গুণতকৈ বেছি বা সমান হ'ব লাগে যাতে ৱৰ্কপিচটো জাম হোৱা আৰু অপৰ্যাপ্ত নিক্ষেপ দূৰত্বৰ পৰা হাত সাৰিব পৰা যায়;
বিভাজক: ই দুটা-পৰ্যায়ৰ হ'ব লাগিব: ঢালাই পৰিষ্কাৰ কৰিলে বৃহৎ পৰিমাণৰ বালি উৎপন্ন হ'ব। কেৱল বতাহৰ পৃথকীকৰণ বিভাজকেহে প্ৰজেক্টাইলৰ সৈতে বালি চলাচল কৰিব, যাৰ ফলত সঁজুলিৰ পৰিধান ত্বৰান্বিত হ’ব আৰু চাফাইৰ কাৰ্যক্ষমতা হ্ৰাস পাব। বতাহৰ পৃথকীকৰণ + পৰ্দাৰ দুটা{3}}পৰ্যায়ৰ পৃথকীকৰণ নিৰ্বাচন কৰিব লাগিব;
গাৰ্ড প্লেটৰ সামগ্ৰী: সাধাৰণ ৬৫ টা মেংগানিজ গাৰ্ড প্লেট নাকচ কৰক। উচ্চ-ক্ৰ'ম ঢালাই লোহাৰ গাৰ্ড প্লেট নিৰ্বাচন কৰিব লাগিব। অন্যথা ৩-৬ মাহৰ ভিতৰত ক্ষয় যাব, ৰক্ষণাবেক্ষণৰ খৰচ অতি বেছি;
স্বয়ংক্ৰিয়কৰণ মিলন: যদি এটা স্বয়ংক্ৰিয় উৎপাদন লাইনৰ সৈতে সংযুক্ত কৰা হয়, ৰবট লোডিং আৰু আনলোডিং আন্তঃপৃষ্ঠসমূহ আৰু MES ডাটা আন্তঃপৃষ্ঠসমূহ পিছৰ পৰিবৰ্তনসমূহ এৰাই চলিবলৈ সংৰক্ষিত কৰিব লাগিব।
ঙ. থ্ৰু-হাং হুক কেন্দ্ৰপৃথক বালি ব্লাষ্টিং মেচিনৰ প্ৰামাণিক কাৰ্য্যকলাপ আৰু ৰক্ষণাবেক্ষণ
1. আৰম্ভণি আৰু বন্ধ ক্ৰম (এন্টি-বালিৰ ব্লক, এণ্টি-পৰিধান)
ষ্টাৰ্ট-আপ: ধূলি আঁতৰোৱা ব্যৱস্থা আৰম্ভ হয় → লিফ্ট আৰম্ভ হয় → বিভাজক আৰম্ভ হয় → স্ক্ৰু কনভেয়ৰ আৰম্ভ হয় → কেন্দ্ৰপৃথক ব্ল'ৱাৰ ১ মিনিটৰ বাবে চলি থাকে → হুক কনভেয়ৰ আৰম্ভ হয় → যোগান ভালভ খোলা
বন্ধ: যোগান ভালভ বন্ধ কৰক → কেন্দ্ৰপৃথক ব্ল'ৱাৰ বন্ধ হৈ যায় → হুকটো ৫ মিনিটৰ বাবে চলি থাকে (ট্ৰেক খালী কৰি, চেম্বাৰত থকা অৱশিষ্ট প্ৰজেক্টাইল) → লিফ্ট / বিভাজক বন্ধ হৈ যায় → ধূলি আঁতৰোৱা ব্যৱস্থাটো ১০ মিনিটৰ বিলম্বৰ পিছত বন্ধ হৈ যায়
২) দৈনিক ৰক্ষণাবেক্ষণ (ঢালাই লোহা-নিৰ্দিষ্ট)
দৈনিক: ট্ৰেকৰ তলত জমা হোৱা বালি আৰু বালি পৰিষ্কাৰ কৰক, হুকটোৰ স্ব-ঘূৰণ মসৃণ নেকি পৰীক্ষা কৰক, আৰু এয়াৰ কম্প্ৰেছাৰৰ তেল আৰু পানী নিৰ্গত কৰক;
সাপ্তাহিকভাৱে: কেন্দ্ৰপৃথক ব্ল’ৱাৰ ব্লেডৰ পৰিধান পৰীক্ষা কৰক (ডাঠ > ৫০% সলনি কৰাৰ প্ৰয়োজন), ওলমি থকা শিকলিটো টান কৰক, ধূলি সংগ্ৰহৰ বেগটো পৰিষ্কাৰ কৰক;
মাহেকীয়া: প্ৰজেক্টাইলবোৰ স্ক্ৰীণ কৰক, বালি আৰু ভঙা প্ৰজেক্টাইল আঁতৰাই পেলাওক, হুকটোৰ স্বয়ং-ঘূৰণীয়া গিয়াৰবোৰত লুব্ৰিকেটিং গ্রীজ যোগ কৰক;
ত্ৰিমাসিক: চেম্বাৰ গাৰ্ড প্লেটবোৰৰ পৰিধান পৰীক্ষা কৰক, ডাঠ হ’লে সলনি কৰক<5mm, and calibrate the throwing angle of the centrifugal blower.
F. থ্ৰু-হাং হুক কেন্দ্ৰপৃথক বালি বিস্ফোৰণ মেচিনৰ বাবে সুৰক্ষা বাধ্যতামূলক প্ৰয়োজনীয়তা
এলেকা সুৰক্ষা: চেইন ট্ৰেক এলেকাত সুৰক্ষা গ্ৰেটিং স্থাপন কৰক। কৰ্মীসকলে অঞ্চলটোত প্ৰৱেশ কৰিলে হুক কনভেয়ৰটো স্বয়ংক্ৰিয়ভাৱে বন্ধ হৈ পৰে। ৩ মিটাৰ সতৰ্কবাণী জ’ন নিৰ্ধাৰণ কৰক;
ইন্টাৰলক সুৰক্ষা: কোঠাৰ দুৱাৰ আৰু ৰক্ষণাবেক্ষণ দুৱাৰত সুৰক্ষা ইন্টাৰলক থাকিব লাগিব। দুৱাৰখন খুলিলে স্বয়ংক্ৰিয়ভাৱে কেন্দ্ৰপৃথক ব্ল’ৱাৰৰ শক্তি যোগান বন্ধ হৈ যায়। ইন্টাৰলকত শ্বৰ্ট-চাৰ্কিটিং কৰাটো কঠোৰভাৱে নিষিদ্ধ;
হুক ধৰা পেলোৱা: হুক আৰু উত্তোলন সঁজুলিৰ ফাট আৰু বিকৃতিৰ মাহেকীয়া পৰিদৰ্শন, অতিৰিক্ত বোজা সুৰক্ষা কাৰ্য্যৰ মাহেকীয়া মানাংকন;
কৰ্মচাৰী সুৰক্ষা: অপাৰেটৰসকলে ইমপেক্ট-প্ৰতিৰোধী মুখৰ মাস্ক, KN95 ধূলি মাস্ক, আৰু শব্দ-হ্ৰাস কৰা ইয়াৰপ্লাগ পিন্ধিব লাগিব। ৰান হুকটোৰ পোনে পোনে তলত থিয় হোৱাটো কঠোৰভাৱে নিষিদ্ধ।


